Entry 01
全廠料號標竿基線 & 雙層智慧排序
製品ベンチマーク一覧表 (Page 1 Dashboard)
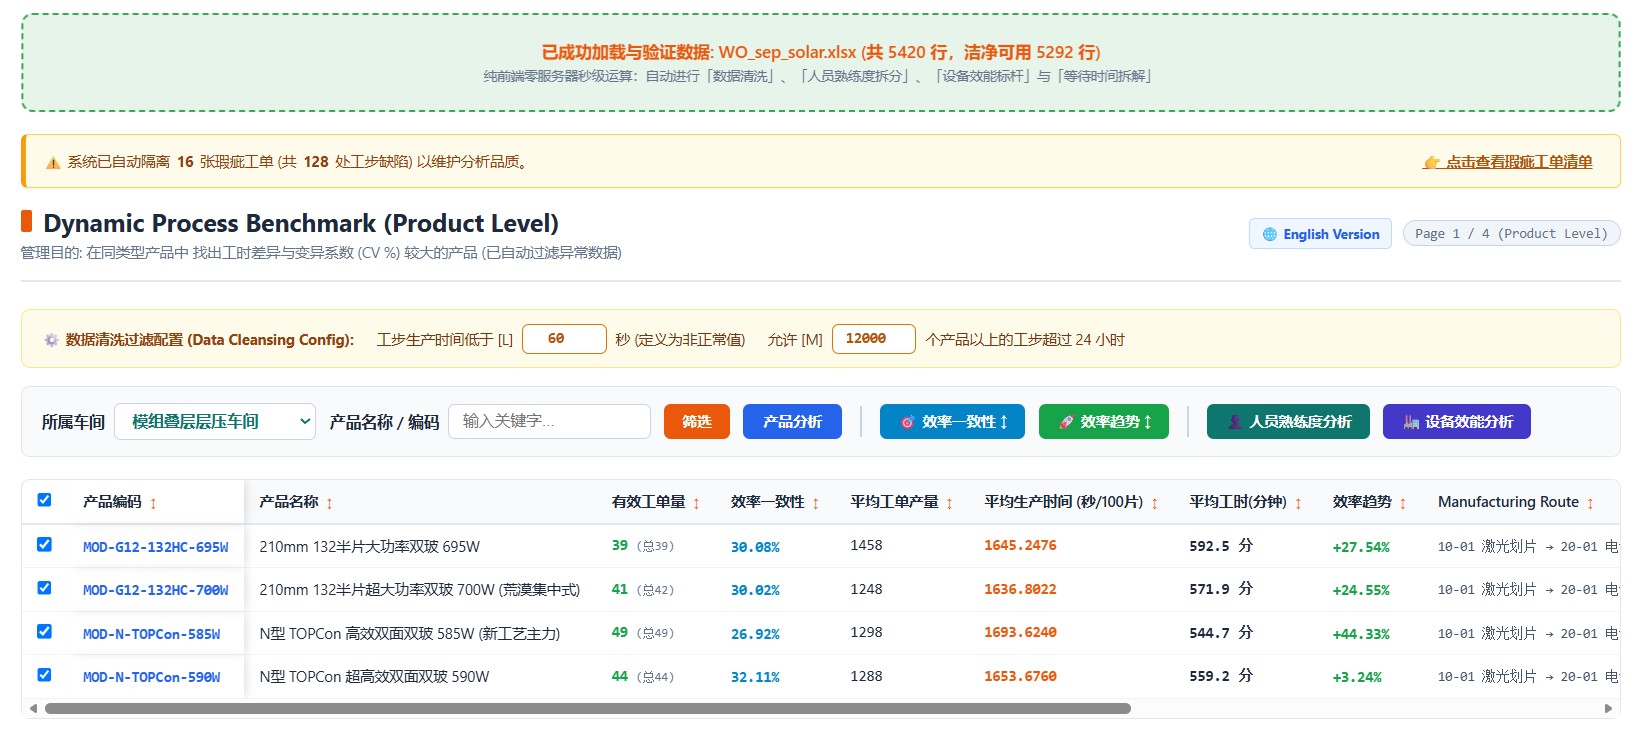
對應功能 (What it shows)
呈現全廠所有產品料號的潔淨有效工單量、平均百片工時、效率一致性 (CV %) 與效率趨勢 (%)。
頂端提供兩大智慧排序按鈕:「🎯 效率一致性 (按 CV% 降序)」與「🚀 效率趨勢 (按近期改善率排序)」。
管理目的 (Why it matters)
10 秒內從全廠成百上千個產品中,精準抓出「生產忽快忽慢、節奏最失控」的頭號問題料號,直接點擊料號即可直接下鑽進入工單級詳細診斷,不再盲目抓瞎。
グラフ読み取りのコツ:優先關注 CV% 最高(代表波動最劇烈)或 趨勢為負(代表近期生產越來越慢)的產品料號!
Tab 01
工單百片工時箱型圖 + 工步等待長條圖 + 工單明細表
Tab 1:オーダー概要と工程間滞留の構造分解
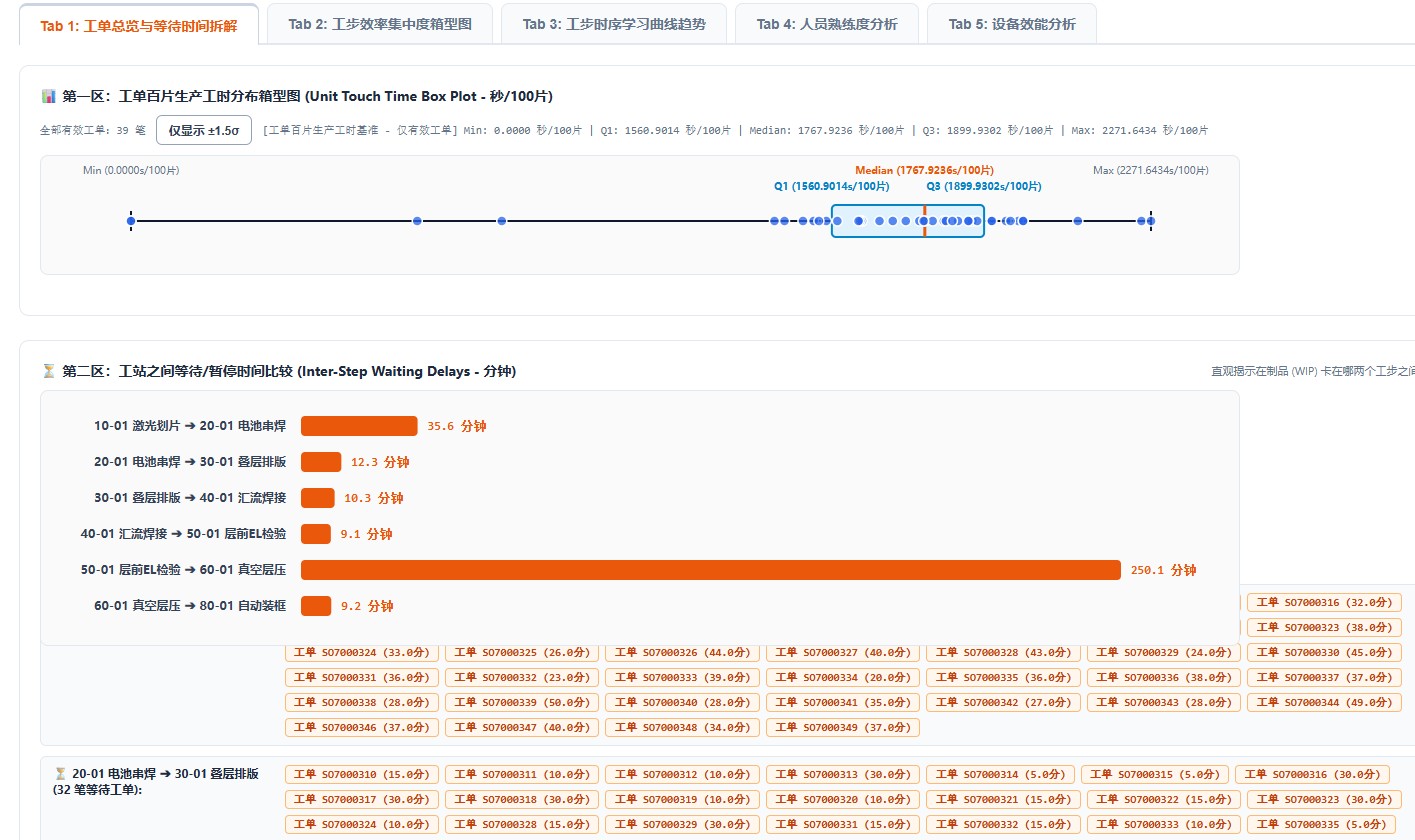
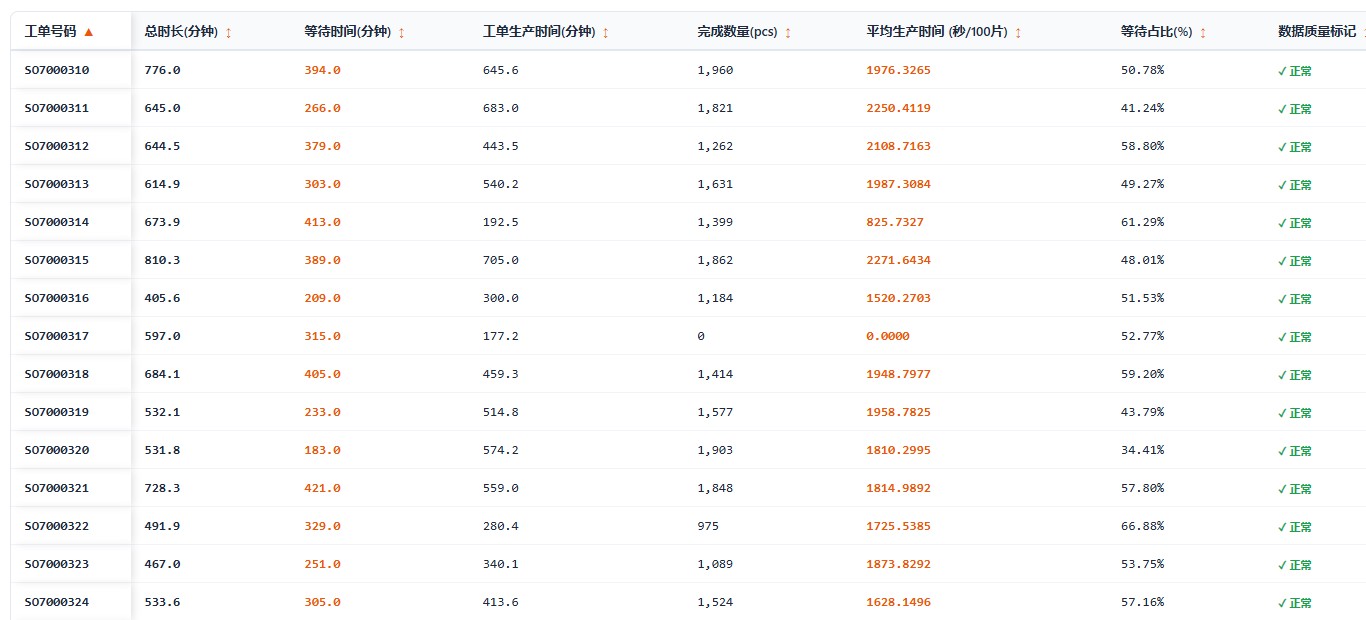
對應功能 (What it shows)
第 1 區以雙層錯位箱型圖呈現工單百片工時分佈(支援一鍵篩選 ±1.5σ);第 2 區以直方長條圖直觀呈現各工步間等待時長;第 3 區列出每張工單的製造週期、加工工時與等待比例。
管理目的 (Why it matters)
立即分辨工單是「慢在加工」還是「卡在等待」!
若箱型圖右側出現離群點 ➔ 鎖定為異常慢工單;若工步等待長條圖極高 ➔ 證實半成品在站點前塞車排隊,現場應推動快速銜接。
グラフ読み取りのコツ:懸停於箱型圖圓點,Tooltip 會以 「時:分:秒」 自動換算百片工時,並隨視窗邊界自動貼附翻轉,絕不出界。
Tab 02
製造途程綠色工步流 & 工步專屬箱型圖
Tab 2:工程別ばらつき集中度分析 (箱ひげ図)
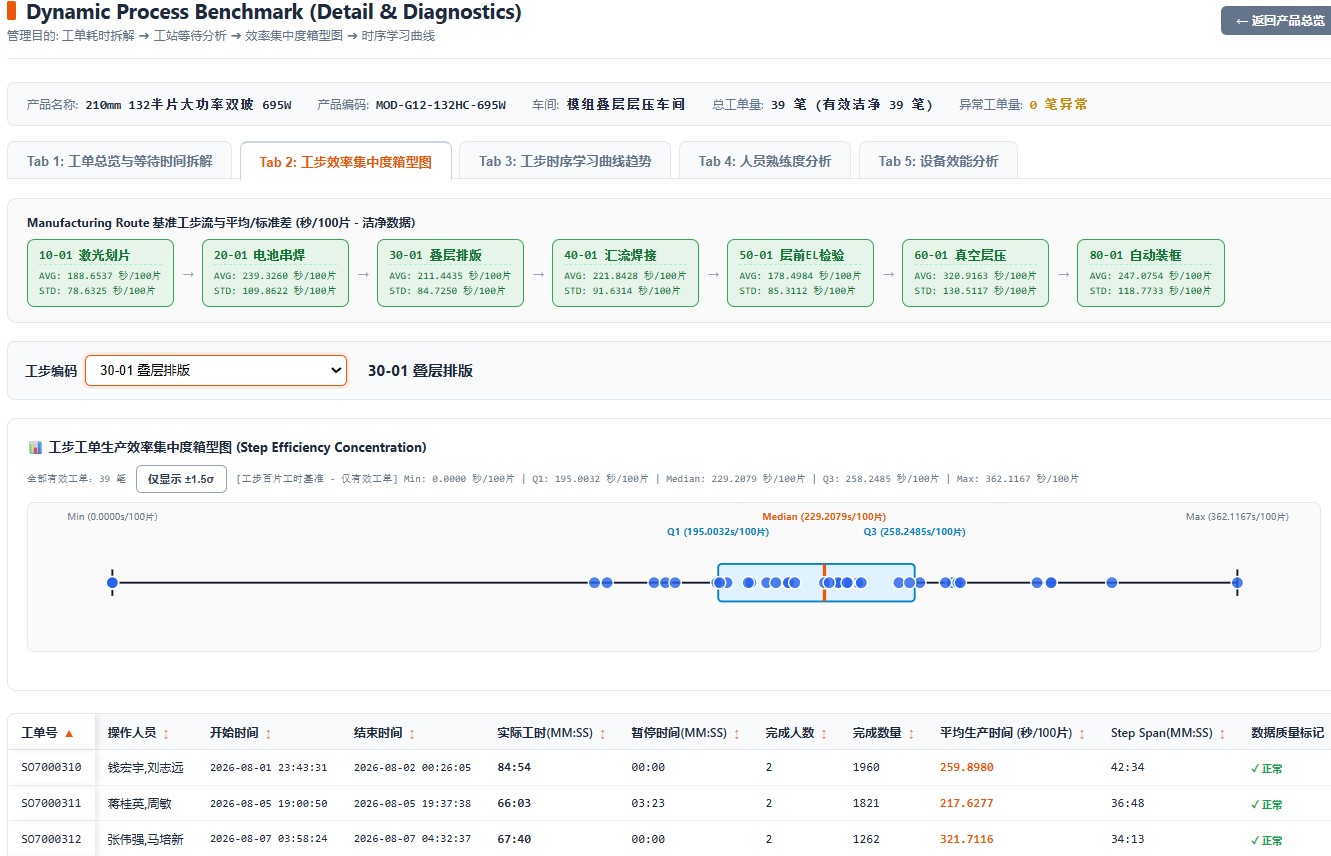
對應功能 (What it shows)
頂部動態繪製標準製造途程(Manufacturing Route)綠色工步流,標示各工步的平均工時與工步 CV%;下拉可選定特定工步展開其專屬箱型圖,超標工單整行紅字告警。
管理目的 (Why it matters)
不同工序工藝不同,不能比絕對時間,比工步 CV% 才能公平找出失控工序。
鎖定頭號瓶頸工序後,下方紅字直接揪出在哪個日期、哪個班次發生了加工異常。
グラフ読み取りのコツ:順著綠色工步流看,CV% 最高的工步(如 20-01 串焊)就是現場頭號瓶頸點!
Tab 03
萊特學習模型 (Wright's Model) & 四色批量分級
Tab 3:時系列学習曲線とロット規模分析
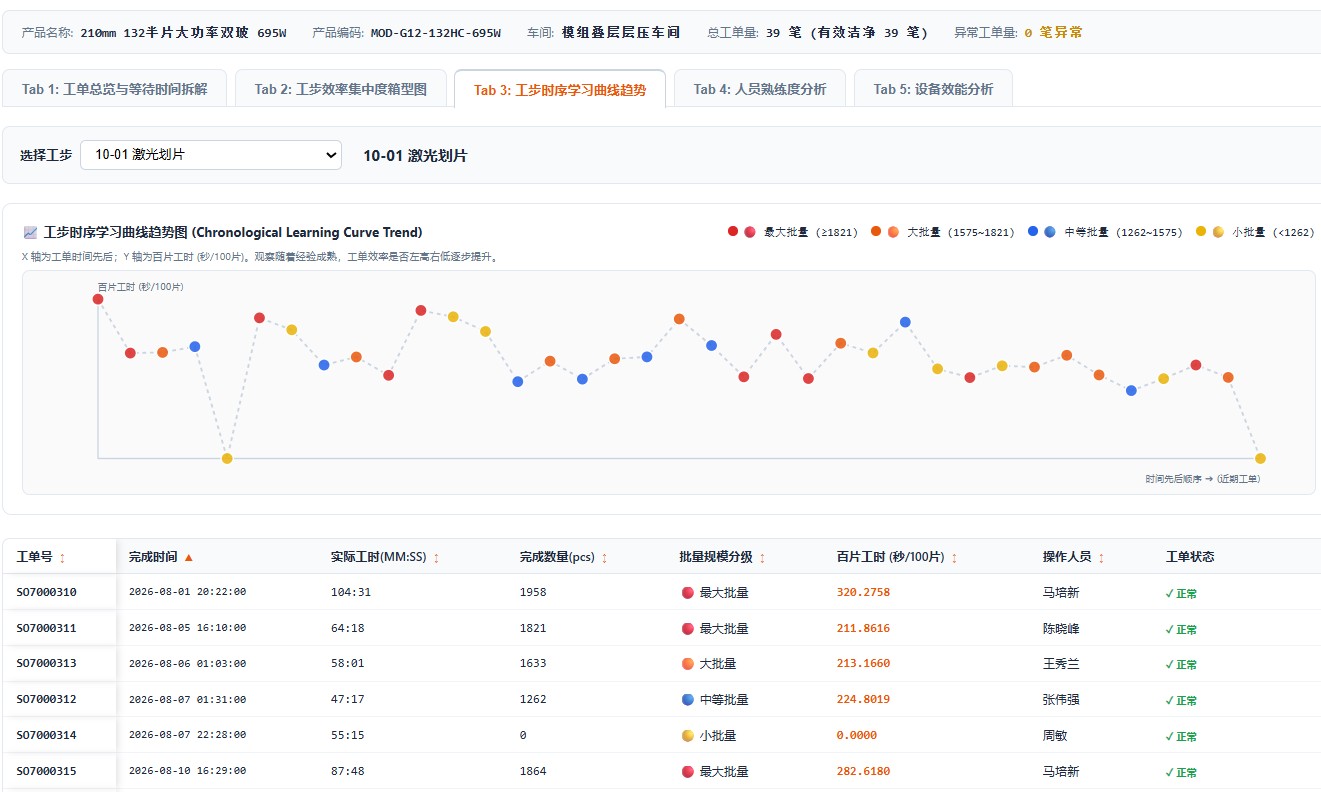
對應功能 (What it shows)
以開工時間為時序軸,呈現工單百片工時的散點圖與擬合迴歸線。
圓點自動依批量大小分級:🟡 小批量 (<Q1)、🔵 中批量 (Q1~Q2)、🟠 大批量 (Q2~Q3) 與 🔴 最大批量 (≥Q3)。
管理目的 (Why it matters)
一眼分辨工單耗時偏高究竟是因為「小批量換線調機頻繁(黃點高、藍紅點低)」,還是「大批量量產工藝本身不穩定(紅點偏高)」,從而針對性採取集中並單或工藝校正對策。
グラフ読み取りのコツ:若黃點普遍高於紅點,說明現場應推行快速換線 (SMED);若紅點離散嚴重,說明量產製程參數需要統一。
Tab 04
多人作業客觀均攤 & 標竿熟手對標
Tab 4:作業者習熟度・按分効率ランキング
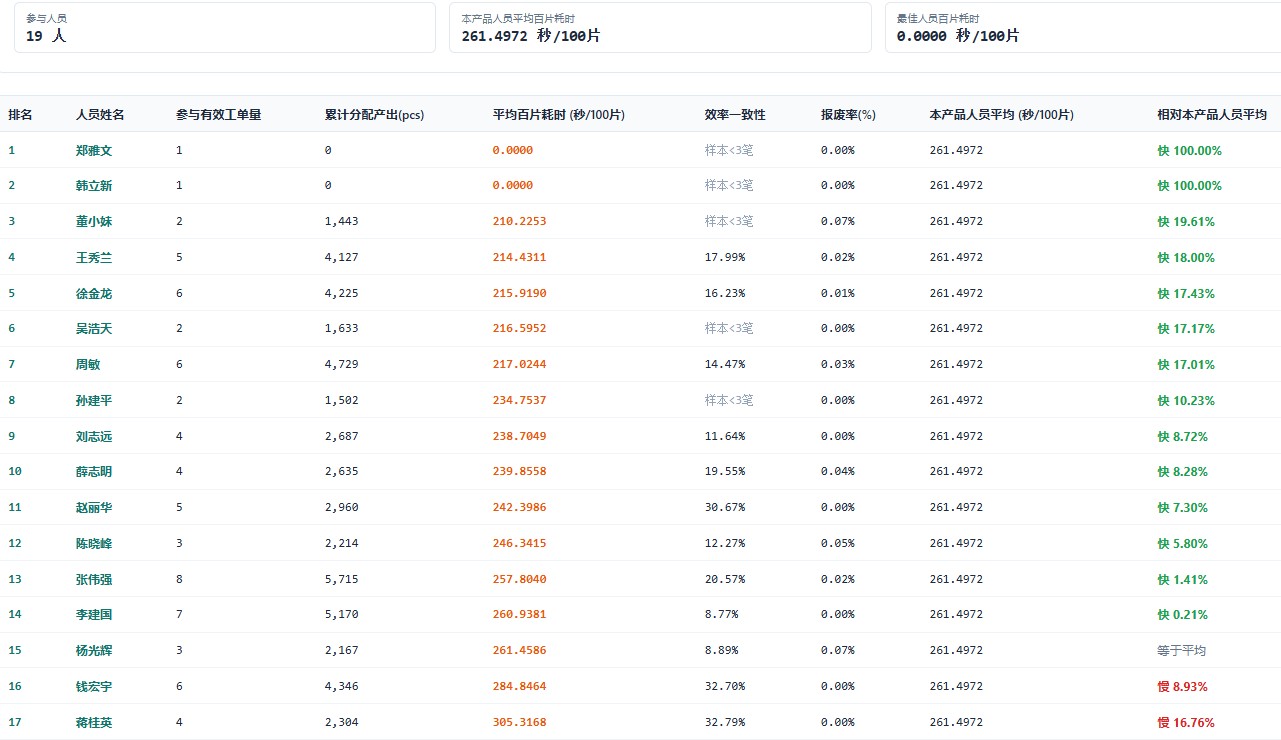
對應功能 (What it shows)
按單一工步篩選作業人員,落實人秒與產出客觀均攤演算法,自動剔除 FQC 全檢員,列出操作員承接工單數、累計工時與每片均攤耗時,直觀顯示相對於平均基準是 🟢 快 XX% 還是 🔴 慢 XX%。
管理目的 (Why it matters)
找出瓶頸工步中的「標竿熟手」,提煉其操作手勢與參數;同時找出操作不熟練的新進同仁,實施定向帶教傳承,避免一人拖慢整線節拍。
グラフ読み取りのコツ:多人作業已被客觀均攤,評分客觀公正,適合用於技能傳承輔導,避免傳統考核不公。
Tab 05
實質時鐘稼動時間還原 & 機台報廢率對比
Tab 5:号機別設備稼働・バランス評価
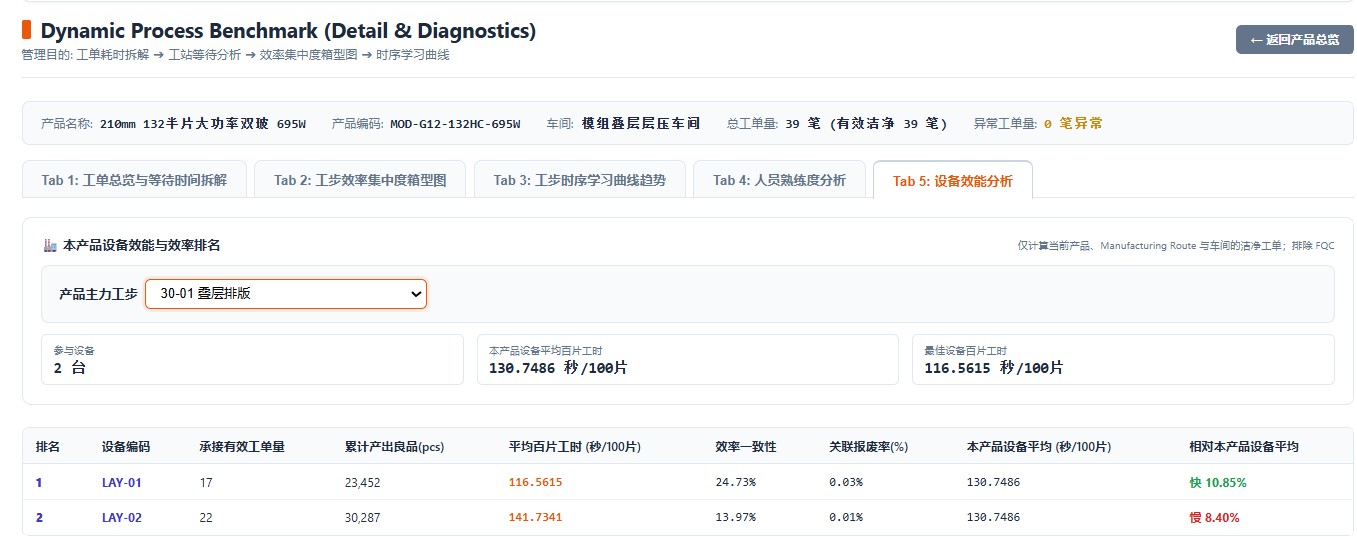
對應功能 (What it shows)
將總人秒除以作業人數,還原機台真實時鐘加工秒數,統計參與該產品加工之各設備的實質稼動時長、良品產出、機台綜合效能指數 (%) 與關聯報廢率。
管理目的 (Why it matters)
精準排查同一道工序中,是否特定機台切削速度過慢或報廢率異常偏高,直接導向模具維護、參數校正或設備保養,消除設備隱性損失。
グラフ読み取りのコツ:對比同工序不同機台的每片工時與報廢率,一眼鎖定老化待修設備。